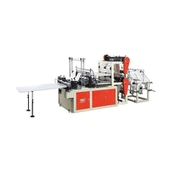
A szupermarketek riasztó ütemben használnak műanyag zacskókat. Egy közepes méretű{1}}kereskedelmi lánc hetente több mint egymillió zacskót tud felhasználni minden üzletében. Az ezeket a zacskókat szállító gyártók állandó nyomás alatt dolgoznak. A haszonkulcsok alacsonyak. A szállítási idők szigorúak. Az állásidő nemcsak időveszteséget, hanem szerződések elvesztését is jelentette. Szupermarket táskakészítő gépA modellek nemcsak nem hatékonyak, de nem is tudnak elég gyorsan futni. Nem jó üzleti választás.
Ez a cikk a korszerűsítés mérnöki és működési módját mutatja beszupermarket táska készítő gépa rendszerek folyamatosan, 400 egység/perc sebességgel működnek. Ezenkívül alacsony méretpontosságot, tömítési szilárdságot és anyagveszteséget kell fenntartania.
Framework Continuous Operation
Szervo-Meghajtott mozgásrendszerek helyettesítik a mechanikus kamerákat
A régi táskagyártók mechanikus bütykös rendszereket használtak a lezáráshoz, vágáshoz és hajtogatáshoz. Ezek a rendszerek jól működtek, de egyértelmű korlátokkal. Minden termékváltoztatáskor manuálisan állíthatja be a kamerát. Ahogy fogynak a kamerák követői, úgy fogy az idő is. Idővel ez egyre rosszabbá tette a kimeneti minőséget.
Az új gép szinte teljes mértékben a szervo{0}}meghajtású kialakítások felé fordul. Minden főállomásnak-a fóliaadagolónak, tömítőrúdnak, vágónak, hajtogatógépnek és zacskófeltöltőnek-saját szervomotorja van. A központi mozgásvezérlő koordinálja mindezt. Ez kiküszöböli az állomások közötti mechanikai kapcsolatot. Lehetővé teszi az időzítési beállítások digitális módosítását is másodpercek alatt. Nem kell kézzel átkonfigurálnia a dolgokat.
Az IEEE Transactions in Industrial Informatics kutatása azt mutatja, hogy a szervo-alapú csomagológépek 99,2%-os mechanikai rendelkezésre állást értek el 30 egymást követő nap alatt. A bütyökkel hajtott gépek csak 94,5%-ban. Ez a különbség-majdnem 5 százalékpont-műszakonként több ezer csomagot jelent (IEEE, 2021).
Az ilyen gyenge megbízhatóság nem tesz jót a szupermarketek táskagyártóinak. Ez határozza meg, hogy találkozik-e vagy elmulasztja-e a heti szállítást az üzlet elosztóközpontjába.

Folyamatos anyagszállítás repülő kapcsolaton keresztül
A háttal{0}}hátra{1}}hátra zsákokkal a legnagyobb probléma a gurulás. Egy szabványos, polimer fóliába tekert élelmiszeres zacskók 20-45 percig bírják teljes sebességgel. Amikor a görgetés véget ért, a gép vagy leáll, vagy ha megfelelő a rendszere, akkor repülő toldást végez.
Amikor a futógörgő majdnem üres, a repülési toldórendszer megtalálja. Felgyorsított egy új dobást, hogy megfeleljen a sebességnek. Ezután ragassza fel a régi tekercsek végeit az újak elejére. Az egész folyamat nem lassítja le a hálózatot és nem állítja le a kimenetet. A funkcióval nem rendelkező gépeken minden tekercscsere 3-7 perces állásidőt igényel. Ez 40-90 percnyi termeléskiesést jelent egyetlen műszakban.
Az Egyesült Nemzetek Élelmezésügyi és Mezőgazdasági Szervezete (FAO) a csomagolóanyag-hatékonyságra vonatkozó műszaki irányelveiben kijelenti, hogy az automatikus toldórendszerek körülbelül 2,5%-kal csökkentik az anyagpazarlást. Jelentősen javíthatják a berendezések általános hatékonyságát a tömeges átalakítási műveletek során (FAO, 2022).
Automatikus tekercsbetöltés és webszál-kezelés
Az összeillesztés mellett a lassítás másik módja egy új filmtekercs felhelyezése a kioldó állványra. Egy egész tekercs élelmiszeres táska súlya 800 és 1200 kilogramm között van. A kézi be- és kirakodáshoz targonca, két dolgozó és 10-15 perces állásidő szükséges.
Újszupermarket táska készítő géprendszerek elektromos szórófejjel és hidraulikus vagy pneumatikus tokmányrendszerrel rendelkeznek. Közvetlenül a szállítószalagról eltávolíthatják az új görgőket. Miután az öltés befejeződött, a kezelő elindít egy automata hálószál-sorozatot. Ezt a gép táncgörgőjén, összecsukható összecsukható összecsukható összecsukható összecsukható összecsukható összecsukható összecsukható összecsukható összecsukható összecsukható összecsukható összecsukható összecsukható összecsukható összecsukható lánca szalaggal -meghajtott láncon keresztül fogja lezárni. Nem kell kézzel húzni. Ez 15 percről kevesebb mint 3 percre csökkenti a szálfeldolgozási időt. Kiküszöböli a dolgozók sérülésének kockázatát is, amikor egy hálót húznak át a termelési feszültséget okozó gépen.
Hőgazdálkodás tartós terhelés mellett
Heat Seal rúd hűtése és hőmérséklet-stabilitás
A műanyag szatyrokat hővel lezárják. Minden tömítési ciklushoz 160-200 fokos tömítőrúd szükséges. Megnyomja a fóliát, és visszahúzta. 400 zacskó/perc sebességgel a tömítés csaknem hétszer kering másodpercenként. Ha nem jól kezeli a hőt, a rúd hőmérséklete a hővel együtt emelkedik. Ez túlzott-tömítéshez vezet, ami gyengíti a tömítés melletti fóliát. Ellenkező esetben alultömítéshez és gyenge kötéshez vezet.
Egy jól-megtervezett szupermarket-táskagyártó aktív hűtőtömítésekkel oldja meg ezt. A rúd hűtőcsatornái szabályozott hőmérsékletű-folyadékokat tartalmaznak, általában vizet vagy víz-glikol keveréket. Ez felesleges hőt vesz fel a ciklusok között. A hőelemes érzékelők valós idejű visszajelzést{6}}adnak a hőmérséklet-szabályozónak a rúd több pontján. A vezérlő ezután ezredmásodpercekben megváltoztatja a fűtőelem teljesítményét.
A Journal of Manufacturing Science and Engineering folyóiratban megjelent tanulmány megállapította, hogy a folyamatos hőszigetelő rendszerekben az aktív hőmérsékletszabályozás 60%-kal csökkentette a tömítés szilárdságának változását a passzív konvekciós{1}}hűtésű rudakhoz képest. Gyakorlatilag kiküszöböli a nagy sebességű, hűtetlen rendszerekben előforduló hidegtömítési hibákat is (ASME, 2020).
Csapágy és hajtás hőfelügyelete
A folyamatos futás nem csak a tömítőállomáson melegszik fel, hanem a gép forgó részein is. A csapágyak, a tömítőbütyök-követők és a vágóállvány a fő hajtótengelyeken stabil terhelés hatására felmelegszik. Ha nem vigyáz, a csapágy túlmelegedése károsíthatja a kenőolajat. Ez felgyorsítja a kopást, és súlyos meghibásodásokhoz vezethet.
A nagy teljesítményű{0}}gépek hőmérséklet-érzékelőket szerelnek fel a kulcsfontosságú csapágypontokra. Ha az üzemi hőmérséklet meghaladja a beállított határértéket, a vezérlőrendszer riasztást ad. Egyes esetekben maga a rendszer lassítja a gyártást és lehűti az alkatrészeket. Ez megakadályozza a meghibásodásokat anélkül, hogy leállásra lenne szükség.
Prediktív karbantartás és üzemidő tervezés
Állapotfigyelés rezgéselemzéssel
A tervezett karbantartás és a nem tervezett meghibásodás közötti különbség a folyamatos termelés kulcsfontosságú mérőszáma. A zsákoló vonal váratlan kiesései több mint 200 dollárba kerülhetnek percenként a kieső teljesítmény miatt. Szállítási késedelmet is okoz.Szupermarket táskakészítő gépAz egységeket úgy tervezték, hogy a nap 24 órájában működjenek, és fel kell ismerniük a problémákat, mielőtt azok fellépnének.
A modern gépek gyorsulásmérőket használnak a kulcsfontosságú alkatrészeken. Főleg csapágyak, sebességváltók, szervomotorok és vágóegységek. Ezek az érzékelők folyamatosan érzékelik a rezgésjeleket. Amikor a csapágy repedni kezd, vagy a fogaskerék elkezd repedni, a rezgési frekvencia mintázata nyilvánvalóan megváltozik. A normál vibrációs módban betanított gépi tanulási programok-napokkal vagy akár hetekkel azelőtt észlelhetik ezeket a változásokat, hogy az alkatrészek ténylegesen meghibásodnának.
Ez a Nemzetközi Szabványügyi Szervezet az ISO 10816 szabvány hatálya alá tartozik. Ez a szabvány szabályokat ír elő az ipari gépek rezgési erősségének értékelésére. A megszakítás nélküli használatra készült gépek általában az ISO 10816 zónahatár alatti rezgésszintre törekednek. Automatikusan figyelmeztetnek, ha az érték B-be kerül (ISO, 2017).
Szerszámkopás kezelése
A vágók és a rúdfelületek kopott alkatrészek. Előfordulhat, hogy egy nagy sebességű-zacskógyártó volfrámkarbid vágóélét 8–12 millió ciklus után ki kell cserélni vagy polírozni kell. Vagyis kb 2-3 hét folyamatos termelés. Az előrejelző rendszer nem várja meg a rossz vágási minőséget, hanem kiszámítja a teljes vágási ciklust az utolsó szerszámcsere óta. A csere az ütemezett karbantartási időn belül megtörténik.
Ez a módszer a zsák méretének pontosságára vonatkozó statisztikai folyamatellenőrzési adatokkal együtt lehetővé teszi a karbantartó csapat számára, hogy kicserélje a formát, mielőtt a minőség romlani kezd. Ez nemcsak meghosszabbítja a szerszám élettartamát, de nem is eredményez rosszabb termékeket.
A gyártási sebesség minőségbiztosítása
Inline Vision Systems
A tömegtermelés hiábavaló, ha a gyártás nem felel meg az előírásoknak. A kézi mintavétel, amelyben 500 vagy 1000 egységenként vesznek egy zsákot ellenőrzésre, nem rögzíti az ellenőrzések között előforduló véletlenszerű hibákat.
Szupermarket táskakészítő gépA modellek beépített látórendszerrel rendelkeznek a folyamatos gyártás érdekében. Minden zsákot ellenőriznek, amint elhagyja a vágóállomást. A nagy sebességű kamera teljes sebességgel rögzíti a lezárási területet, kezeli a levágást és a teljes zsák méretét. A képfeldolgozó program minden táskát összehasonlít egy referencia modellel. Olyan problémákat jeleznek, mint a hiányos tömítések, hiányzó fogantyúvágások, mérethibák vagy szennyezett felületek.
Az Európai Szabványügyi Bizottság (CEN) CEN/TS 15901 műszaki specifikációja foglalkozik a csomagolásgyártás automatikus optikai ellenőrzésével. 100%-os online ellenőrzést javasol azon termékek esetében, amelyek szerkezeti hibái biztonsági kockázatot jelenthetnek a fogyasztók számára. Jó példa erre a nehéz vagy forró cikkeket szállító élelmiszer-táskák (CEN, 2021).
Energiahatékonyság folyamatos terhelés mellett
Egy gép hetekig tartó működtetése rengeteg energiát igényel. A nagy sebességű-zacskók gyártósorai 25-40 kW teljesítményre képesek. Az energiahatékonyság ezért a környezet és a költségvetés szempontjából egyaránt fontos.
A szervo{0}}hajtású gépek természetesen hatékonyabbak, mint a hidraulikus vagy pneumatikus gépek. Csak akkor és ott használják az áramot, amikor és ahol szükségük van rá. A regeneratív szervohajtás lassú lépésekből veszi fel az energiát, például amikor a tömítőrudat visszahúzzák. Az energiát visszaküldik a gép energiarendszerébe. Ezenkívül a tartalék energiagazdálkodás rövid időn belül leállítja a nem kívánt alkatrészeket, például a fűtőtesteket, szállítószalagokat és lámpákat. Ez csökkenti az energiapazarlást a szünet alatt.
Következtetés
A tömegtermelési igények kielégítése nem a gyorsabb gépek gyártásáról szól. Rendszerszintű megközelítést igényel, amely minden lehetséges szűk keresztmetszetet figyelembe vesz. Ezek a lépések magukban foglalják az anyagadagolást, a hőszabályozást, az alkatrészek kopását, a minőségellenőrzést és az energiafelhasználást. A szupermarket zsákolók stabil termelést érnek el a szervo-meghajtású precizitás, az automatikus tekercskezelés, az aktív hőkezelés, az előrejelző karbantartás és az online minőségellenőrzés révén. Mindez együtt működik annak érdekében, hogy a táskák percenként több százas sebességgel, műszakban és kevés segítséggel folyjanak. Egy jól-hangoltszupermarket táska készítő gépszinkronizálja ezeket a rendszereket, hogy egyenletes kimenetet érjen el, miközben minden egységben megőrzi a tasak integritását.
Mivel a kiskereskedelmi ellátási láncok továbbra is rövidebb átfutási és szállítási határidőket követelnek, a berendezés mérnöki összetettsége még fontosabb lesz a rugalmas csomagolóanyag-gyártás költségei és teljesítménye szempontjából.
Hivatkozások
IEEE. (2021).Szervo{0}}vezérelt csomagológépek: megbízhatóság és használhatóság elemzése folyamatos gyártási környezetben. IEEE Transactions on Industrial Informatics, 17(8), 5462-5471.
FAO (az Egyesült Nemzetek Élelmiszer- és Mezőgazdasági Szervezete) (2022).Technikai irányelvek a csomagolóanyag-hatékonyságról a kiskereskedelmi élelmiszer-ellátási láncban. Róma: FAO.
Amerikai Gépészmérnökök Társasága (ASME) (2020).Aktív hőszabályozás folyamatos hőszigetelő rendszerekben: Hatás a tömítés szilárdságára Változások. Journal of Manufacturing Science and Engineering, 142(11), 111004.
ISO (Nemzetközi Szabványügyi Szervezet 2017).ISO 10816: Mechanikai vibráció-A gép rezgésének értékelése nem -forgó alkatrészek mérésével. Genf: Nemzetközi Szabványügyi Szervezet.
CEN (Európai Szabványügyi Bizottság) (2021).CEN/TS 15901: Automatikus optikai ellenőrzés a csomagolásgyártásban{1}}követelmények és vizsgálati módszerek. Brüsszel: CEN.