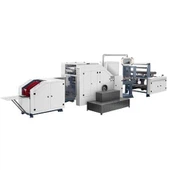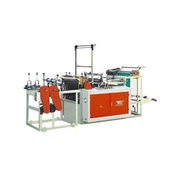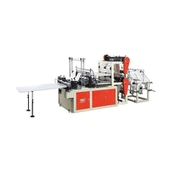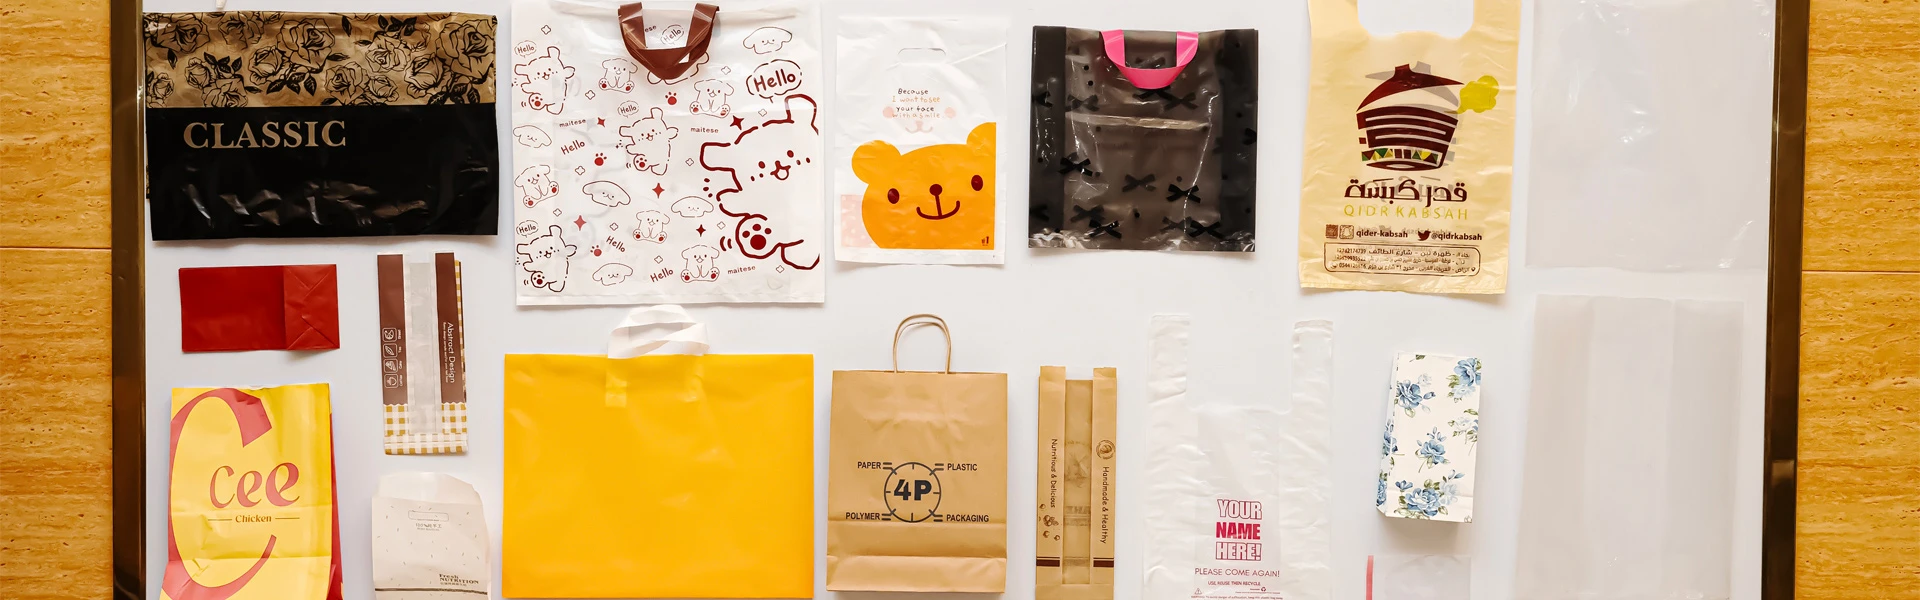
A vásárlók először a kapacitást kérdezik. Ez is az egyik leginkább félreértett figura.
A beszállítók azt mondhatják, hogy aMűanyag zacskógyártó géppercenként 120 zacskót tud előállítani. A vásárlók 480 percet tehetnek hozzá, műszakonként 57 600 zsákkal. Az első rendelések azonban tovább tarthatnak a vártnál. Nem világos, hogy melyik szám volt rossz.
A fő különbség a névleges sebesség és a tényleges termelés. A zsákok mérete, a fólia szélessége, a sávok száma, a lezárási idő és a sebességváltás hatékonysága mind befolyásolja a tényleges gyártást.
Ez a cikk bemutatja a műanyag zacskóformázó gép gyártási kapacitásának számítási módszerét. Ez segít a vásárlóknak összehasonlítani a gép bejelentett kapacitását a műszakváltáskor ténylegesen legyártott zsákok számával.
A névleges sebesség, a felhajtó és a "zsákok percenkénti mennyisége" valódi jelentése
A gépszállítók két különböző eszközt használnak a sebesség növelésére. Ha a vásárlók összekeverik őket, rosszul számolják ki a kapacitást.
Egyes szolgáltatók percenkénti -per-percenkénti ciklusokat használnak. Ez azt jelenti, hogy a gép percenként hány tömítési és vágási ciklust hajt végre. Más szállítók percenként használnak műanyag zacskókat. Ez lehetővé teszi a többsoros gép összes sávjában lévő zsákok számának kiszámítását.
Az egy-vonalas pólótáskák-percenként 60–120, percenként 60–120 ciklust produkálnak. Egy több-sávos gyártósor több táskát is képes gyártani egyetlen ciklusban. Például aMűanyag zacskógyártó géphat sávval ciklusonként hat zsákot termel. 60-120 kör/perc sebességgel, amikor mind a hat sáv fut, percenként 360-720 zsákot tud produkálni.
A sávok száma számít, de a több sáv nem jelent szabad sebességet. Minden sávnak szüksége van saját membránra, tömítőeszközökre és rakodócsatornákra. Minden sáv továbbra is ugyanazt a vázat és sebességváltót használja.
A több{0}sávos gépeket általában nagy-kapacitású táskákban használják, például élelmiszerbolt-pólótáskákban és vékony kiskereskedelmi táskákban. A fólia szélességéhez képest jól működnek, ha a zsákok kicsik.
Például egy 1200 mm széles gép négy sávot tud futni 300 mm-es zsákkal. Ugyanaz a gép csak két sávban tud közlekedni 600 mm-es zsákokkal.
Ezért azonos keringési sebesség mellett a kapacitás a fólia szélességétől és a zacskó szélességétől függ. minden felhajtóhoz tartozó élszegélyt is tartalmaznia kell.

Hogyan rögzítsük a táska méretét
A vászonzacskó méretének a kapacitásra gyakorolt hatása főként két vonatkozásban tükröződik: szélességben és hosszban. Mindegyik más módon hat a gépre.
A szélesség a hely határa. Egy 1200 mm széles pókhálóból nem lehet négy sávon 700 mm-es zsákot készíteni, mert a 4x700 mm szélesebb, mint a pókháló. Legyen hely az élszegélyhez is. Egy egyszerű szabály az, hogy ki kell venni a használható fóliaszélességet, ki kell vonni az élszegélyeket, majd el kell osztani a táska lapos szélességét az oldalsó -rögzítési térrel. Az eredményt kerekítve a felhajtók száma. Ez a szerszámgéptől függ. A módosításához a gép újrakonfigurálása szükséges, nem csak a beállítások módosítása.
A hossznak időkorlátja van. Az egyes ciklusok lezárása és vágása meghatározott ideig tart. A szervónak membránokat is kell húznia a következő zsákhoz. A hosszabb táskákhoz több fólia szükséges ugyanabban a ciklusban. Ha a táska rövid, a gép maximális sebességgel tud működni. Ha a zsák hosszú, a keringési sebesség csökken.
Például egy tipikus szervo{0}}hajtású vonalon egy 300 mm-es zsák névleges kerékpározási sebességgel tud működni. Egy 1000 milliméteres zsák csak 60-70%-os sebességgel futhat, mert a fólia szállítása több időt vesz igénybe. Ezért egy specifikációs táblázat aMűanyag zacskógyártó gépa különböző táskahosszúságú kapacitást kell mutatnia, nem csak egy számot.
A vastag membránok további időkorlátot adnak a tömítési tartózkodási idő miatt. Egy 15 μm-es film csak rövid állkapocsidőt igényel. Egy 50 mikronos vagy laminált fólia 0,4–0,8 másodperces hőt igényelhet, hogy áthaladjon az anyagon. Ha a felfüggesztés meghaladja a gép ciklusidejét, a tömítés lesz a határ. Még ha a vászonzacskó rövid is, nem hasznosítható újra a névleges sebességgel.
Hatékonyság: az értékelés és a valóság közötti szám
Egyik gép sem működött a névleges fordulatszámán teljes fordulatszámon. A műanyag zacskókészítő gépek tényleges gyártási kapacitása a hatékonysági veszteség, nem pedig a prospektusban szereplő adatok.
Egy jól{0}}menő vászonzacskó-gyártósor gyártási hatékonysága általában 75% és 90% között van. Ez azt jelenti, hogy névleges fordulatszámon a jó zsákok tényleges száma az elméleti termelés 75-90%-a. A fő veszteségek több közös forrásból származnak:
Szervorendszereken egy szervósoron tárolt receptek méretének vagy formátumának megváltoztatása körülbelül 20-40 percet vesz igénybe. A régi gépek 30-60 percig is eltarthatnak. Egy napi négy gépet lecserélő üzem körülbelül napi egy órát veszíthet a termelésből.
Egyszerre körülbelül 5-10 percre álljon meg. A tekercscsere ideje a fóliatekercs súlyától, a zacskó méretétől és a film vastagságától függ.
Ha a fólia minősége megváltozik a csere utáni beindítási folyamatban és a gyártás során, akkor visszaküldés és a beszerelés elavultsága lép fel. A zárt-hurkú feszültségszabályozással rendelkező stabil vezetékek ezt a veszteséget a kimenet 1–2%-ánál kisebbre korlátozhatják. Az instabil vonalak selejtezési aránya magasabb.
Az időzített parkolás, mint például a szünetek, műszakok és a tervezett karbantartás szintén csökkenti a teljes műszaktermelést. Ezek nem berendezések veszteségek az OEE számításban, de így is csökkentik a gyártási zsákok számát.
Az ISO 22400-2 a használhatóságot, a teljesítményt és a minőséget használja a berendezések általános hatékonyságának mérésére. A 75–85%-os eredeti állapotú zsebporosok általában jól teljesítenek. A kapacitástervezéshez a vásárlóknak a hatékonysággal korrigált kimeneteket kell használniuk. Egy újnakMűanyag zacskógyártó gép, névleges fordulatszám x 0,8 ésszerű tervezési adat.
Egy működő példa: a specifikációs lapról a kimenet eltolása felé
Az érthetőség kedvéért vegyük ezt a tipikus gép- és termékbeállítást:
Az egész gép: Szervo{0}}hajtású vezeték, 800 mm széles membrán, egyetlen vezeték, névleges fordulatszám 100 ford./perc.
Termékek: Lapos csomagolású kiskereskedelmi táska, 400 mm széles, 250 mm hosszú, alacsony sűrűségű polietilén 20 μm.
Sávszám: 800 mm-es szalag 20 mm-es szegéllyel, 780 mm-es használható szélességű . 780 ÷ 400=1 sáv. Két 400 mm-es sávhoz több mint 800 mm plusz vágás szükséges, tehát egy sáv a tényleges beállítás.
Ciklussebesség 250 mm-es zsákhossz: A gép percenként 100 névleges ciklussal vagy annak közelében tud működni.
Elméleti teljesítmény: műszakonként 100 zsák x 60 perc x 8 óra=48 000 zsák.
Hatékonyság 80%: 48 000 × 80%=38, 400 zsák műszakonként. Napi egy műszak 250 munkanapon keresztül, ami évi 9,6 millió zsáknak felel meg.
Változtass most egy dolgot. Ugyanezzel a géppel a fólia 1200 mm széles és két 400 mm-es zsáksávon fut. A ciklus sebessége 100 kör/perc marad, de a teljesítmény megduplázódik. A termelés hatékonysága 80%-os, műszakonként 76 800 zsákkal.
Ez megmagyarázza, hogy a képességet miért nem lehet pusztán a sebesség alapján megítélni. A fólia szélessége, a sávok száma és a táska mérete egyaránt befolyásolja a tényleges gyártását aMűanyag zacskógyártó gép. Ugyanaz az állvány a konfigurációtól függően évente 5 millió vagy 15 millió zsákot tud gyártani.
Ugyanezek a számítások használhatók a követelmények tervezésénél is. Például egy vevőnek, akinek 3 millió pólótáskára van szüksége havonta, és 26 munkanapon át dolgozik, körülbelül napi 115 000 táskára van szüksége. 80 százalékos hatékonyság mellett és napi két műszakban aMűanyag zacskógyártó gépóránként körülbelül 9000 zacskót kell előállítania. Ez a követelmény segít meghatározni a sávok és a kerékpársebesség helyes számát. Ez jobb, mint egyszerűen egysoros gépet választani nagyobb névleges sebességgel.
Gyakran Ismételt Kérdések
Az árak minden gépen azonosak?
Nem. Egyes szállítók percenként árajánlatot adnak egy sávra. Mások az összes sávban lévő zsákok számát említették. Mindkét szám. Kérdezzen a használt táska-méret-besorolásáról is. Ha a táska hosszabb vagy a fólia vastagabb, a Kapacitás általában csökken.
Mennyiben tér el a tényleges teljesítmény a névleges fordulatszámtól?
Jól{0}}futott vonalakhoz a névleges sebesség 75-90 százalékát kell tervezni. A különbségek a váltásból, a tekercscseréből, a selejt indításából és az állásidő tervezéséből származnak. Ezen tényezők mérésére az ISO 22400-2 KPI rendszer szerinti eredeti berendezést használják.
Működhet egy gép elég gyorsan ahhoz, hogy több zacskót gyártson?
Csak a szövettáska méretén és a fólia vastagságán belül. Ha a gép már névleges kerékpáros sebességen van, a nagyobb teljesítmény általában nagyobb hálózatot igényel több sávval vagy egy második géppel.
Ugyanazon porzsákos porszívónál gyakran hatékonyabb a poreltávolítási hatékonyság növelése, mint a poreltávolítási sebesség növelése. A gyorsabb váltás és a gyorsabb görgetés csökkentheti az állásidőt, és lehetővé teszi aMűanyag zacskógyártó géptovább futni.
Információforrás
- ISO 22400-2 - Automatizált rendszerek és integráció: kulcsfontosságú teljesítménymutatók a gyártási műveletekhez (OEE, rendelkezésre állás, teljesítmény, minőség)
- ISO 9001:2015 - folyamatirányítási és dokumentumminőség-irányítás
- ASTM F88/F88M - Szabványos vizsgálati módszer a rugalmas záróanyagok tömítési szilárdságára
- IEC 60204-1 - Mechanikai biztonság: mechanikus és elektromos berendezések
- A gépekről szóló 2006/42/EK irányelv - Az Európai Unió mechanikai biztonsági követelményei
- Grand View kutatási és kenderzsákok gyártási piaci adatai