Hat{0}}huzalos műanyagzacskó-készítő körülbelül 150-500 mm széles és 150-700 mm hosszú. Egyszerre hat zacskót képes felvágni és lezárni egyetlen gépi ciklusban. A gép egy tekercs széles filmtekercset hat párhuzamos sávra oszt, általában 1000 és 2000 mm között. Felosztások és tömítések szabályozzák az egyes sávok szélességét. A szervo-meghajtású húzórendszer szabályozza a táska hosszát. Az üzemeltetők a gyártás során megváltoztathatják a textilzsák hosszát.
A kialakítás javítja a gyártási sebességet. Percenként 30-60 ciklussal a 6 soros műanyagzacskó-készítő gép percenként körülbelül 180-360 zsák készterméket tud előállítani. Ez körülbelül háromszor több, mint az ugyanazt a fóliát használó hasonló két-sávos gépeknél.
Hogyan határozzuk meg a szövettáska szélességét a Six Lane Productionban
A felhajtó méretének megértéséhez először meg kell értenie, hogyan alakul ki a felhajtó. A film széles tekercsben kerül a gépbe. A tömítőpengék és a vágó hat párhuzamos csatornára osztják a fóliát. Minden autóút táskává válik. Az egyes sávok szélességét három fő tényező befolyásolja.
Orsó szélessége.Az expanziós tengely és a membránút szabályozza a gép számára elérhető maximális filmszélességet. Az 1200 mm-es filmtekercsekhez tervezett gép hat, körülbelül 200 mm-es sávot képes készíteni. Egy 1800 mm-es filmtekercs hat, körülbelül 300 mm-es sávot tud készíteni. Az alapszámítás a felhasználható fóliaszélesség osztva 6-tal. Az egyes tömítési vonalak szélességét is el kell távolítani. Ez általában 8 -12 mm burkolatonként, vagy körülbelül 10 mm sávhatáronként.
A tömítőállomás konfigurációja.Minden sávnak saját függőleges és vízszintes tömítő rudai vannak. A keresztrúd állítható konzolra van felszerelve. A kezelő a sáv mozgatásával módosíthatja a sáv szélességét. A beállítás körülbelül 40-90 percet vesz igénybe. Az idő attól függ, hogy a gép kézi csavarokat használ-e a beállításhoz, vagy gyorsan cseréli-e a gyors-patroncsere szerszámokat. A6 soros műanyagzacskó-készítő gép, a szélesség változtatása mind a hat sávot egyszerre érinti, ezért a folyamat tovább tart, mint a hosszbeállítások.
Szorítási követelmény.A pólótáskák és az oldalsó-betétes zacskók befelé hajtják a fóliát a lezárás előtt. Ehhez extra fóliaszélességre van szükség. Egy 300 mm-es pólótáska sávonként 380–400 mm-es lapos fóliát igényelhet, figyelembe véve a szegélyeket és a kivágott fogantyú területét.
A következő szélességi mátrix a hat{0}}huzalos műanyagzacskó-gyártónál általánosan használt filmtekercs-méreteket mutatja:
| Filmtekercs szélessége | -Lane flat bag szélesség szerint | -Lane T-pólótáska szélessége szerint | Minimális filmvastagság |
|---|---|---|---|
| 1000 mm | 140-155 mm | 110-125 mm | 20-60 mikron |
| 1200 mm | 175-190 mm | 140-155 mm | 20-70 mikron |
| 1500 mm | 230-240 mm | 185-200 mm | 25–80 μm |
| 1800 mm | 285-295 mm | 230-245 mm | 25–80 μm |
| 2000 mm | 320-330 mm | 260-275 mm | 30-100 mikron |
Ezek az adatok tipikus iparági konfigurációkat tükröznek; A pontos értékek a gépmodelltől, a tömítésszélesség-beállításoktól és a bevágás mélységétől függenek.

A táska hossztartománya és beállítása
A hossz rugalmasabb, mint a szélesség. A szervo-meghajtású húzórendszer lehetővé teszi, hogy a fólia előre meghatározott távolságban mozogjon. Ezután egy vágó segítségével vágja le a filmet ezen a ponton. A fő hosszbeállítások a következők:
Minimális hossz:150 mm. Ezt a tömítőrúd és a vágóállomás közötti távolság korlátozza.
Maximális hossz:600 -700 mm szabvány. Ezt korlátozza a film útja és a veremtábla mérete.
Vágási hossz pontossága:szervo meghajtó gép + -1mm, régi bütykös meghajtó gép + -2mm.
Hossz kapcsoló:A kezelők kevesebb mint 2 perc alatt módosíthatják a központ hosszát. Nem szükséges mechanikus beállítás. A szervorendszernek csak új bemeneti értékre van szüksége.
Előre{0}}beállított receptek:A legtöbb vezérlő 50-100 hosszúságú és szélességű beállítást képes tárolni. Az üzemeltetők választhatnak a csomagok mentése mellett az értékek ismételt megadása helyett.
A szélességi és hosszúsági különbségek fontosak a gyártástervezés szempontjából. A 250 x 350 mm-es zacskó 250 x 450 mm-es zacskóra cseréje mindössze néhány percet vesz igénybe. A kezelő egyszerűen megváltoztatja a szervo előtolás értékét. A 300 mm-es zsákra való váltás egy órát vagy többet is igénybe vehet. A lezárt szállítókat mind a hat sávon át kell vinni.
Több értéket nyerhet ki ebből a gépkialakításból, ha különböző táskahosszúságú, rögzített{0}}szélesség-átalakítókat használ. A sokféle szélességet igénylő konverterek jobbak lehetnek a keskenyebb gépekhez. Futás közben a6 soros műanyagzacskó-készítő gép, a rendelések szélességcsalád szerinti tervezése jelentősen csökkentheti az állásidőt.
Milyen táskapor megfelelő a Six Lanes-hez
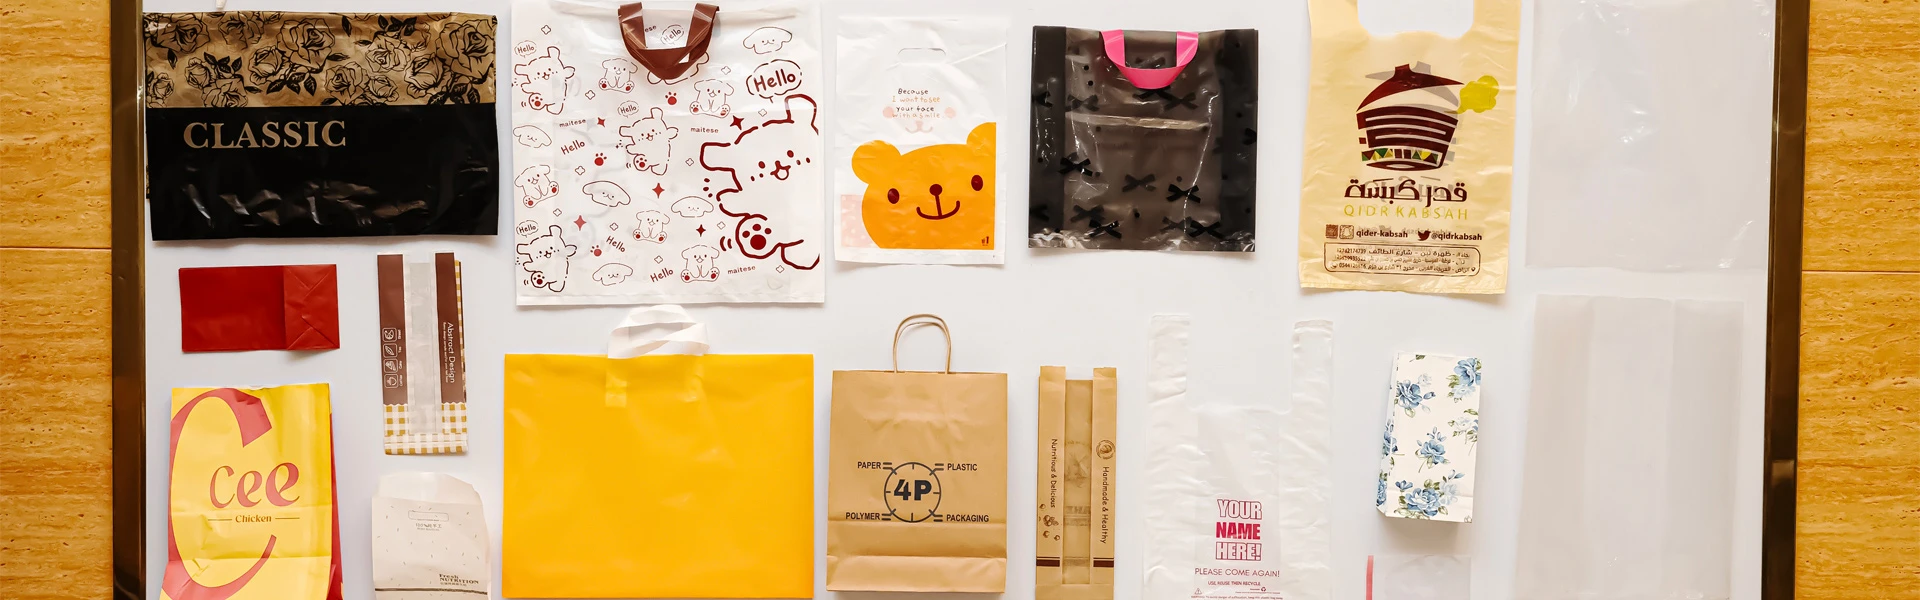
Hat{0}}soros műanyagzacskó-gyártó különféle típusú zacskókat gyárthat. Hat{2}}sávos kialakítása számos elterjedt kiskereskedelmi és ipari táskaformátumot támogat.
Lapos táska:Ez a gép fő táskatípusa. Egyszerre hat sáv zárható le. A fólia vastagságától függően percenként 180-360 zacskós sebességgel készíthető.
P-pólótáskák:Ezekhez oldalsó hornyok és szerszámfogantyúk szükségesek. A gép extra hajtogatást és lyukasztást igényel. Hat-sávos póló-táskát általában percenként 25–40 ciklus sebességgel gyártanak. Ez körülbelül 150-240 zsákot termel percenként. A vágópréseknek egyszerre kell működniük mind a hat sávban. Ez több mechanikai alkatrészt ad hozzá, de nem feltétlenül kevesebb ciklusidőt.
Orsó szemeteszsákok:A gép folyamatos csőperforációt készít, és azt a mag köré tekercseli. Hat sáv hat tekercset képes egyszerre készíteni. A perforáció távolsága szabályozza a tasak hosszát.
Gyártási szemeteszsákok:Hasonló a gyártási szemeteszsákokhoz. Vékonyabb, általában 20-40 mikronos fóliát használnak. Ezzel a filmmel a6 soros műanyagzacskó-készítő gépnagyobb sebességgel tud futni.
Alsó tömítőzsákok:Ezek a táskák alsó tömítéssel és szegéllyel rendelkeznek. Általában nehezebb kiskereskedelmi termékekben használják őket. A hat-sávos gyártás percenként körülbelül 150–200 csomagot érhet el.
A fólia vastagsága is befolyásolja a zacskó méretét és gyártási sebességét. A nagyon kicsi és vékony zacskókat, például a legfeljebb 200 mm széleseket és a 25 mikron vastagságokat nehezebb előállítani. A hatsávos filmhez sávonként 15 N alatti filmfeszültség szükséges. A precíz, körülbelül ±0,5 mm-es élvezetés segít abban is, hogy a tömítőrudat egy vonalban tartsa az úttest szélével. A nagy és vastag zacskók több fóliát használnak ciklusonként. Ez lelassítja a keringés sebességét, mivel minden vágás előtt több film kerül a tágulási rendszerbe.
Minőség, tanúsítás és áteresztőképesség ellenőrzése
Ha csak a textilzacskó méretét nézzük, az nem árulja el, hogy a gép mennyire jó a textilzacskók előállításában. A vevőknek vásárlás előtt ellenőrizniük kell a tűréshatárokat és a dokumentációt is6 soros műanyagzacskó-készítő gépvagy a termelés megkezdését. Három ellenőrzés fontos.
Hat erős pecsét.Az egyhuzalos-tömítés nem szigorú, problémákat okozhat az egész vonalban. Minden autóútnak saját hőmérséklet-figyelő rendszerrel kell rendelkeznie. Ha egy PID hurok mind a hat tömítést vezérli, előfordulhat, hogy a rendszer nem érzékeli a hideg sávokat. Az ASTM F88 szabványos vizsgálati módszereket biztosít a rugalmas záróanyagok tömítési szilárdságára vonatkozóan. A vásárlóknak mind a hat sávból kell mintákat tesztelniük, nem csak egy összetett mintát.
A gép megfelelősége.Az ISO 9001:2015 lefedi a gyártó minőségirányítási rendszerét. A 2006/42/EK mechanikai irányelv értelmében az európai piacon értékesített gépeket CE jelöléssel kell ellátni. A PMMI a csomagoló- és átalakító berendezésekről, valamint a gyakori gépkonfigurációkról is tájékoztatást nyújt.
Film minősítés.Ha hat sáv újrahasznosítható vagy újrahasznosítható fóliát használ, a vevőnek ellenőriznie kell a kész zacskók igazolását. ASTM D6400 és EN 13432 komposztálhatósági állításokhoz az Egyesült Államokban és az EU-ban. A gép mérettartománya nem változtat a tanúsítványon. A tanúsított és nem tanúsított fóliákat azonban a gyártás és az üzemeltetés során alaposan meg kell tisztítani. Ez segít megelőzni az anyagok keveredését, és védi a kapcsolódó tanúsítási állításokat.
A műanyag zacskók piaca is az újrahasznosítható és komposztálható anyagok felé halad. Új szabályozások erősítik a változást. Előfordulhat, hogy a gyártósorokat gyakrabban kell váltani a különböző vékonyréteg-anyagok között. Különböző tanúsítvánnyal rendelkező membránok esetén fontos a megfelelő tisztítási és tisztítási eljárások, ha hatsávos{3}}gépet használ.
Gyakran Ismételt Kérdések
Futhat egy hat{0}}sávos gép hatnál kevesebbet?
Igen. Az üzemeltetők lezárhatják az egyes sávokat, általában a sávokon kívül. Erre akkor lehet szükség, ha a táska szélesebb, mint az egyes sávok maximális szélessége, vagy ha a fóliaellátás korlátozott. A közös négysávos és 300 mm széles. A termelés ugyanilyen százalékkal csökken. Általában mind a hat sáv hatékonyabb, ha a parancsok lehetővé teszik.
Mi a legkisebb táska, amit egy hat{0}}sávos gép olcsón elő tud készíteni?
Az egyes sávok szélessége 1000 mm-es filmen körülbelül 140 -150 mm. A kisebb zsákok nagyobb sávszélességet használnak pecsétvonalként. Ez növeli az anyagpazarlást és csökkenti a termelékenységet. A legfeljebb 120 mm széles táskákhoz az átalakítók keskenyebb gépeket használhatnak több csatornával és vékonyabb membránnal.
Mennyi ideig tart hat sáv szélességének megváltoztatása?
A kézi csavarral{0}}állítható tömítőhordozók körülbelül 60–90 percig tartanak. Ez magában foglalja a gyártás tesztelését és az egyes sávok tömítési minőségének ellenőrzését. A kazetta gyors-cseréje körülbelül 25–40 percre csökkentheti az időt. A hossz kevesebb, mint 2 perc alatt változik, ahogy a szervovezérlő elektronikusan módosítja a beállításokat.
Következtetés:
A hat-huzalos műanyagzacskós gép huzalonként 140-330 mm széles és 150-700 mm hosszú zacskókat tud gyártani. A filmtekercs szélessége beállítja a sávszélességet. A szervo adagolórendszer beállítja a zsák hosszát a rendszer számára.
A gép különböző hosszúságú, de hasonló szélességű táskák megrendelésére alkalmas. A kezelők percek alatt módosíthatják a hosszt a központról. A szélesség módosítása tovább tart, mert a lezárt hordozónak mozognia kell. Az ömlesztett kiskereskedelmi, termék- és szemeteszsák-gyártáshoz hat sáv körülbelül 150-360 zsák percet tud előállítani. Az üzemeltetők az ASTM F88 segítségével ellenőrizhetik az egyes sávok tömítési szilárdságát. Az ISO 9001:2015 és a CE fájlok szintén segíthetnek a gép minőségbiztosítási rendszerének és megfelelőségének ellenőrzésében. Akár az áteresztőképességet értékeli, akár egy új gyártósort tervez, az a6 soros műanyagzacskó-készítő gépelengedhetetlen a megalapozott vásárlási döntések meghozatalához.
Információforrás
- ASTM F{0}}Szabványos vizsgálati módszer a rugalmas záróanyagok tömítési szilárdságára
- ASTM D6400 – A városi vagy ipari létesítményekben aerob komposztálásra tervezett műanyag címkék szabványos specifikációja
- EN 13432 – Újrahasznosítható csomagolási követelmények komposztálás és biológiai lebomlás révén
- ISO 9001: 2015 -Minőségirányítási rendszerkövetelmények
- 2006/42/EK mechanikai irányelv -- A gépekre vonatkozó alapvető európai egészségügyi és biztonsági követelmények
- EU PPWR (Csomagolásról és csomagolási hulladékról szóló rendelet, (EU) 2024/1781 rendelet)
- PMMI, Csomagolás- és Feldolgozási Technológiai Szövetség – Berendezésipari adatkonverzió
- Grand View kutatás-Műanyag zacskók és fenntartható csomagolás piaci előrejelzése