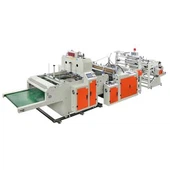
A mellénytáskák-más néven pólótáskák vagy köszönőtáskák-maradnak a globális élelmiszerbolt-láncok, kiskereskedelmi környezetek, mezőgazdasági piacok és vendéglátó-ipari vállalkozások gerinctermékei. Évente több milliárd egységre van szükség, ami azt jelenti, hogy a termelékenység közvetlenül befolyásolja az árakat és a jövedelmezőséget az ellátási láncban. Ennek az igénynek a kielégítése érdekében a berendezéseknek folyamatosan nagy áteresztőképességgel kell működniük anélkül, hogy feláldoznák a tasak minőségét. Akétcsatornás, nagy sebességű{0}}mellényes műanyag zacskókészítő gépazt a mérnöki szabványt képviseli, amelyet sok{0}}nagy volumenű gyártó határoz meg a gyártóberendezések értékelésekor.
A két{0}}csatornás, nagy sebességű mellény-műanyagzacskó-gyártó jelentős előrelépést jelent egy-csatornás eszközhöz képest, amely egyidejűleg körülbelül kétszer annyi kimenetet kezel, mint két párhuzamos filmsáv ugyanabban a gépben. Ha megértjük, hogy ez a gép hogyan ér el szinkronizált, nagy sebességű-termelést, kiderül, miért vált ez a konfiguráció a nagy és közepes méretű{5}}táskagyártók számára. A felszerelési lehetőségeket összehasonlító termelési vezetők számára akétcsatornás, nagy sebességű{0}}mellényes műanyag zacskókészítő gépaz áteresztőképesség és az alapterület-hatékonyság határozott kombinációját kínálja.

Vest Bag gyártási kontextus
Mielőtt magát a gépet megvizsgálnánk, a mellénytáska specifikációja bevezeti a fröccsöntő berendezés tervezésére vonatkozó speciális követelményeket. A mellénytáska abban különbözik a lapos táskától, hogy két beépített fogantyúja van, amelyek az oldalfalakból nyúlnak ki. A fogantyúk úgy jönnek létre, hogy a gyártás során egy U-alakú hornyot vágnak a táska mindkét oldalán.
A nyélvágót pontosan a zsákhoz képest kell elhelyezni, és ugyanolyan mélységben és lekerekített szögben kell vágni, hogy a fogyasztói használat során ne szakadjon meg. A gépnek pontosan kombinálnia kell ezeket a képernyőképeket két csatornán, percenként több mint 400 tasak sebességgel.
A mellénytáskákat általában polietilén fóliából -nagy-sűrűségű polietilénből (HDPE) gyártják a minimális specifikáció melletti maximális szilárdság érdekében, vagy alacsony -sűrűségű polietilénből (LDPE) a nagyobb rugalmasság és nyomtathatóság érdekében. A biológiailag lebomló alternatívák, köztük a polietilén-tereftalát (politejsav) és a polibutirát-adipát-tereftalát (PBAT) keverékek (butil-tereftalát (butil-tereftalát) keverékek) egyre gyakrabban kerülnek feldolgozásra modern berendezéseken, ahogy a fenntarthatósági előírások megerősödnek.kétcsatornás, nagy sebességű{0}}mellényes műanyag zacskókészítő gépalkalmazkodnia kell ehhez az anyagtípusok bővülő skálájához, miközben megőrzi a teljesítményt.
Két-csatornás architektúra
A „kettős csatorna” a mellény műanyagzacskó-készítőben az, ha két külön zacskós csatorna működik párhuzamosan egy vékony{0}}fóliahálóval. Ellentétben az egy-sávos gépekkel, amelyek egy sor műanyag zacskót kezelnek, a két-sávos, nagy sebességű mellényes-műanyagzacskó-gyártó két egyenlő csatornára osztja a bejövő filmhálózatot, amelyek mindegyike saját alakítószerszámmal van felszerelve.
Ez az építészeti választás alapvető kompromisszumot{0}}hoz létre. Mindegyik sáv nagyjából ugyanolyan sebességgel működik, mint egy hasonló kialakítású egysávos{2}}gép, de ha két sáv fut egyszerre, a teljes termelés csaknem megduplázódott. A gép szélességét megnövelték, hogy szélesebb filmhálózattal rendelkezzen, de a növekedés lényegesen kisebb, mint a két különálló, egyhuzalos{4}}gép működéséhez szükséges terület.
A csatornák közötti szinkronizálási követelmény kritikus. Ha az egyik sáv egy kicsit gyorsabb vagy lassabb, mint a másik, a membránhálózat szélessége egyenetlen feszültségeloszlást hoz létre. Ez szalagsodródáshoz, inkonzisztens zacskóhosszhoz és potenciális fóliatöréshez vezethet. A két-sávos nagysebességű mellény-műanyagzacskó-gyártó ezt a problémát egy megosztott sebességváltóval oldja meg, amely a mozgást a közös áramforrásról mindkét sávra továbbítja, így biztosítva, hogy a tömítőrudak, a vágó és a fogantyúlyukasztó szinkronban maradjanak mindkét sávban. Egy megfelelően konfiguráltkétcsatornás, nagy sebességű{0}}mellényes műanyag zacskókészítő gépfenntartja ezt a szinkronizálást a hosszabb gyártási folyamatok során is.
1. szakasz: Filmtekercselés és háló lapítása
A gyártási folyamat a kilátónál kezdődik. A cső alakú polietilén fóliatekercsek -egyedileg fúvott fóliaextrudálással- vannak rögzítve relaxációs tengelyekre. A fólia előre-nyomtatható az ügyfél védjegyével, vagy megőrizhető természetes (átlátszó vagy szín{5}}gyantával kódolva).
A kétcsatornás, nagy sebességű mellényes-műanyagzacskó-készítőknél a tágulási rendszernek sokkal nagyobb tekercseket kell kezelnie, mint egy-vezetékes eszköznek. A tekercs szélessége jellemzően 600 mm és 1200 mm között van, a célzsák méretétől függően, és a gépnek állandó szalagfeszességet kell fenntartania a tekercs során.
A hengerfeszesség szabályozása a mechanikus fékezés és az érzékelő visszacsatolás kombinációját használja. Amikor a fólia belép a gépbe, az érzékelő érzékeli a több-pontos feszültséget, és beállítja a féknyomást a célérték fenntartása érdekében. A túl nagy feszültség megfeszíti a fóliát, ami a táska méretének változását okozza; a túl kis feszültség lehetővé teszi a lelógást és a hálósodródást, így a két csatorna igazodik.
A csőszerű fólia a csövet lapos szövedékszerkezetté tágítja egy simítón, egy hengerpáron keresztül. Két-csatornás műveleteknél ezt a lapítást teljesen középre kell helyezni úgy, hogy a cső központi tömítése közvetlenül a két alakítócsatorna közé essen. A simítási folyamat bármely eltolása közvetlenül a kész zacskó geometriájába kerül.
2. szakasz: Nyomtatás (ha van)
Egyes mellénytáskák gyártási műveletei magukban foglalják a vásárlói márkajelzést, logókat vagy a táska felületére nyomtatott szabályozási információkat. A két-csatornás, nagy sebességű,-mellényes műanyagzacskós gép a gépbe integrált online flexonyomtató egységekkel, vagy külön nyomtatási műveletből vásárolt előre-nyomtatott fóliával nyomtatható.
polietilén fólia A flexográfiai nyomtatás különleges kihívásokkal néz szembe. A film felületi energiája határozza meg a tinta tapadását-a HDPE felületi energiája különösen alacsony, koronakezelést vagy alapozó bevonatot igényel a tinta megbízható befogadásához. Amikor egy zacskógyártó online nyomtat, a nyomtatónak meg kell őriznie a tinta sűrűségét és a dupla{3}}soros nyomtatás regisztrációját.
Nagyobb gyártási sebességnél a regisztrációs pontosság -a nyomtatott kép és a táska vágási vonalai közötti konzisztencia-igényesebbé válik. Még néhány milliméter regisztrációs hiba is egy 400 zsák/perces soron másodpercek alatt hatalmas mennyiségű hibás nyomtatást eredményezhet. A modern berendezések szervo-vezérelt nyomtatóállomásokat használnak zárt-hurkú visszacsatolásokkal a regisztráció pontosságának megőrzése érdekében a hosszú távú gyártási folyamat során.
3. szakasz: Ökölvívás
A mellényzseb -teljes fogantyújának-meghatározó jellemzője speciális lyukasztási műveletet igényel. Ahogy a lapos membránhálózat áthalad a gépen, a lyukasztószerszám leereszkedik a programozott intervallumra, és U-alakú feldolgozó nyílásokat vág a futurisztikus zacskó mindkét oldalán.
A fogantyú geometriai jellemzői a táska méretétől és alkalmazásától függően változnak. A szupermarket táskák nagyobb fogantyúnyílást igényelnek, mint a kiskereskedelmi táskák. A lyukasztószerszámnak meg kell őriznie éles vágóélét és egyenletes bélyegzési mélységét több ezer cikluson keresztül. A tompa lyukasztó szerszámok durva vágott éleket hoznak létre, amelyek gyengítik a fogantyút, és elfogadhatatlan felületet eredményeznek.
A kétcsatornás, nagy sebességű mellény-műanyagzacskó-készítő gépen a fogantyúlyukasztó egyidejűleg mindkét csatornában működtethető. A lyukasztás idejét pontosan szinkronizálni kell a fólia meghajtásával, hogy a fogantyúmetszés pontosan a zacskóhoz képest a megfelelő pozícióba süllyedjen. A szervo-meghajtású lyukasztóműködtetők lehetővé teszik a fogantyúk programozható helyzetét mechanikus váltás nélkül, lehetővé téve a különböző zsákméretek gyors specifikációinak megváltoztatását.
4. szakasz: Oldalsó tömítés
Az oldalsó tömítés függőleges varratokat képez, amelyek lapos fóliából hengeres zacskókat hoznak létre. Fóliaháló a fogantyúnyílásokkal - áthaladt egy pár fűtött tömítőrúd között minden sávban. A rudak összenyomják a fólia széleit, miközben hőt fejtenek ki, így a polietilén állandó varrássá olvad össze.
A tömítés minősége három változótól függ: hőmérséklet, nyomás és tartózkodási idő. A tömítéseknek meg kell felelniük az adott kezelendő fóliatípusnak megfelelő hőmérsékletnek-A HDPE magasabb tömítési hőmérsékletet igényel, mint az LDPE, míg a biológiailag lebomló fóliák saját hőmérsékleti ablakokkal rendelkeznek. Az elégtelen hőmérséklet vagy nyomás gyenge tömítéseket eredményez, amelyek a kezelés során meghibásodnak; a túlmelegedés a membrán "égését" eredményezi a tömítési ponton.
A tartózkodás hosszát-az időtartamot, ameddig a fólia összenyomva marad a tömítések között-, a gép vonalsebessége és a tömítés szélessége határozza meg. A nagyobb sebesség csökkenti az állásidőt, hacsak nem kompenzálja szélesebb oszlopok vagy magasabb hőmérséklet. A két-sávos, nagy sebességű mellény-műanyagzacskó-gyártónak egyszerre kell kiegyensúlyoznia ezeket a változókat mindkét sávban, egyenletes tömítési szilárdságot biztosítva a szalagok teljes szélességében.
A modern gépek szervo{0}}vezérelt tömítőrudakat használnak, amelyek dinamikusan modulálják a hőmérsékletet és a nyomást a gyártás során, hogy kompenzálják a filmvastagság, a környezeti feltételek vagy az anyagtételek változásait.
5. szakasz: interceptionök és zsákolások
Miután az oldalsó tömítések kellőképpen lehűltek ahhoz, hogy beilleszkedjenek, a tömítőmembrán folyamatos csöve áthalad a vágási-állomásig. A forgó kések vagy a pneumatikus vágógépek meghatározott időközönként leereszkednek, hogy az egyes zacskókat leválasztsák a folyamatos hevederről.
A vágási időket pontosan kell szinkronizálni az oldalsó tömítések hűtésével. Ha idő előtt -vágja a tömítés lehűlése előtt-, a tömítés eltörhet, mielőtt teljesen kikristályosodna. A modern, nagy sebességű-berendezések prediktív időzítési algoritmusokat használnak, amelyek figyelembe veszik a vonal sebességét, a film típusát és a környezeti hőmérsékletet, hogy meghatározzák az optimális vágási pozíciót a tömítőrúdhoz képest.
A két{0}}sávos, nagy sebességű-mellényes műanyagzacskós gépnek egyszerre két alállomása van, mindegyik sávban egy. A vágási időzítést fázishoz kell igazítani, hogy a zacskók mindkét csatornán azonos időközönként lépjenek ki a gépből, lehetővé téve, hogy egyetlen kötegelő vagy kötegelő állomás kezelje mindkét csatorna kimenetét.
6. szakasz: halmozás, kötés és kimenet kezelése
A kész zsákot eltávolítják a vágóasztalról, és továbbítják a szállítószalagra a felszerelések egymásra rakásához vagy rögzítéséhez. A nagy-sebességű gyártás jelentős zsákmennyiséget termel – közel 25 000 zsákot óránként egy olyan gép, amely két sávon percenként 400 zsákot gyárt. Ezen a fordulatszámon nem praktikus kézi működtetés, ezért elengedhetetlen az automatikus kimeneti rendszer.
A zsákok 25, 50 vagy 100 darabos tételekben számolhatók és rakhatók kiskereskedelmi csomagoláshoz, vagy folyamatos kötegekbe ömlesztett szállítás esetén. A kétcsatornás, nagy sebességű-mellény-műanyagzacskó-gyártó kimeneti rendszerének képesnek kell lennie két párhuzamos zacskóáram kezelésére, és nem szabad keveredni a sávok között. Ha megfelelően van konfigurálva, akétcsatornás, nagy sebességű{0}}mellényes műanyag zacskókészítő gépezt a kimeneti kezelést zökkenőmentesen integrálja az upstream formázási műveletekkel.
Szinkronizált hajtás- és vezérlőrendszerek
A kétcsatornás{0}}nagysebességű mellény műanyagzacskó-gyártó számára a legfontosabb mérnöki kihívás a két csatorna közötti tökéletes szinkronizálás. Ez egységes vezérlési struktúrát igényel az aktuátor minden mozgásának koordinálásához.
A modern eszközök programozható logikai vezérlőrendszereket (PLC) vagy dedikált mozgásvezérlőket használnak, hogy szinkronizált impulzussorozatokat állítsanak elő az összes szervohajtáshoz. Minden sávnak független helyvisszajelzése van a kódolótól a tömítőrudak, marók és lyukasztók esetében, de minden vezető egy közös főkódolóra hivatkozik, amely beállítja az időzítési alapot a teljes gép számára.
A szerkezet lehetővé teszi, hogy a gép a sávtól sávig terjedő fázispontosságot a milliméter töredékén belül tartsa, még maximális gyártási sebesség mellett is. Az egységes vezérlőrendszer az átállást is leegyszerűsíti – a különböző zsákméretekre való váltáskor a kezelő a vezérlőrendszer paramétereit állítja be, nem pedig az egyes hajtásrendszert mechanikusan.
Anyagkompatibilitás és feldolgozás Windows
Két-csatornás, nagy sebességű-mellényes műanyagzacskós gép, amely sokféle fóliát dolgoz fel, és mindegyiknek eltérő feldolgozási követelményei vannak.
A HDPE biztosítja a legnagyobb szilárdság/vastagság arányt, így a legjobb választás a nagy{0}}erősségű mellénytáskákhoz a legalacsonyabb specifikáció mellett. A HDPE magasabb tömítési hőmérsékletet (általában 260-290 fokot) és szűk feldolgozási ablakot igényel. A gép hőmérséklet-szabályozó rendszerének szigorú tűréshatárt kell fenntartania, hogy egyenletes tömítést érjen el a film károsodása nélkül.
Az LDPE nagyobb rugalmasságot és jobb nyomtathatóságot biztosít. Alacsonyabb tömítési hőmérséklete (220-250 fok) gyorsabb ciklusidőt tesz lehetővé, de gondos hőmérséklet-szabályozást igényel, hogy elkerülhető legyen az "eltömődés", azaz a szomszédos fóliafelületek véletlen megolvadása a nyitás előtti kezelés során.
A hagyományos műanyagokra nehezedő növekvő szabályozási nyomás következtében a biológiailag lebomló fóliák, beleértve a PLA- és PBAT-keverékeket, egyre elterjedtebbek. Ezeknek az anyagoknak a termikus tulajdonságai eltérnek a hagyományos polietiléntől, és általában a vezetéksebesség csökkentését és a tömítési paraméterek módosítását igénylik. A jól-megtervezett, kétcsatornás-csatornás, nagy sebességű-mellény-műanyagzacskó-készítő programozható vezérlőrendszere révén alkalmazkodik ezekhez az anyagokhoz.
Alkalmazási és piaci környezet
Az eszköz mellénytáskákat gyárt, amelyek változatos végpiacokat szolgálnak ki. A legtöbb jelentkezést az élelmiszer-kiskereskedelmi láncok tették ki, ezt követik a mezőgazdasági piacok, a kisboltok és az élelmiszer-szolgáltató vállalkozások. A kétcsatornás{2}}konfiguráció azokat a gyártókat célozza meg, akik ezeket a nagy-volumenű fiókokat szolgálják ki, ahol a termelés gazdaságossága a gépóránként maximális átviteli sebességű eszközöket részesíti előnyben.
A mellénytáska A termékmegkülönböztetés elsősorban a fólia színe, a táska mérete, a fogantyú mérete és a nyomtatási forma alapján történik. A két-csatornás, nagy sebességű mellényes műanyagzacskókészítő{2}} alkalmazkodik ezekhez a változatokhoz a programozható specifikációs tartományon belül, így kellően sokoldalúvá teszi több ügyfélszegmens kiszolgálását egy gyártósorról.
Következtetés:
A két{0}}csatornás, nagy sebességű-mellény-műanyagzacskó-készítő a szinkron kettős-csatornás szerkezetet, a precíz szervo-vezérlésű működtetést és az integrált folyamatvezérlést egyesíti a mellény műanyagzacskók tömeggyártásának megvalósítása érdekében. Összehangolt sorrendben működik: a film letekercselése és simítása, opcionális nyomtatás, fogantyúbélyegzés, oldallezárás, levágás és automatikus kimeneti műveletek -mind két párhuzamos sávban szinkronizálva, körülbelül kétszer annyi, mint a hasonló egysávos-eszközöknél. Befektetés akétcsatornás, nagy sebességű{0}}mellényes műanyag zacskókészítő gépmegköveteli a filmtípusok, a kimeneti célok és a kezelői készségszintek gondos értékelését.
Ennek a műveletsornak a megértése tisztázhatja, hogy miért fontosak a berendezések konfigurációjának megválasztása a gyártási terv szempontjából. A gép teljesítményelőnye, átállási rugalmassága és anyagkompatibilitása határozza meg a legmegfelelőbb gyártási típust, lehetővé téve a gyártók számára, hogy a berendezés képességét a konkrét termék- és mennyiségi követelményeikhez igazítsák.
Forrás:
Műszaki dokumentumok ipari csomagoláshoz használt mechanikus polietilén fólia feldolgozásához és zacskózásához
-Műszaki kutatás a csomagolási alkalmazások hőszigetelő mechanizmusairól
-Tanulmány a polietilén szubsztrátumok flexonyomtatási regisztrációjának és filmfelület-kezelésének gyártási folyamatáról